La pintura electrostática puede mejorar la resistencia y el acabado de estructuras metálicas, pero el resultado depende de la limpieza, la aplicación uniforme y un curado controlado. Esta guía explica qué debe revisar el Maestro antes de contratar, cotizar o recibir este trabajo.
Una estructura metálica puede salir del taller con un acabado parejo y profesional o regresar semanas después con desprendimientos, manchas y reclamos. La diferencia no está únicamente en la pintura en polvo. Está en la preparación del metal, el montaje de las piezas, el control del horno y la revisión antes de la entrega.
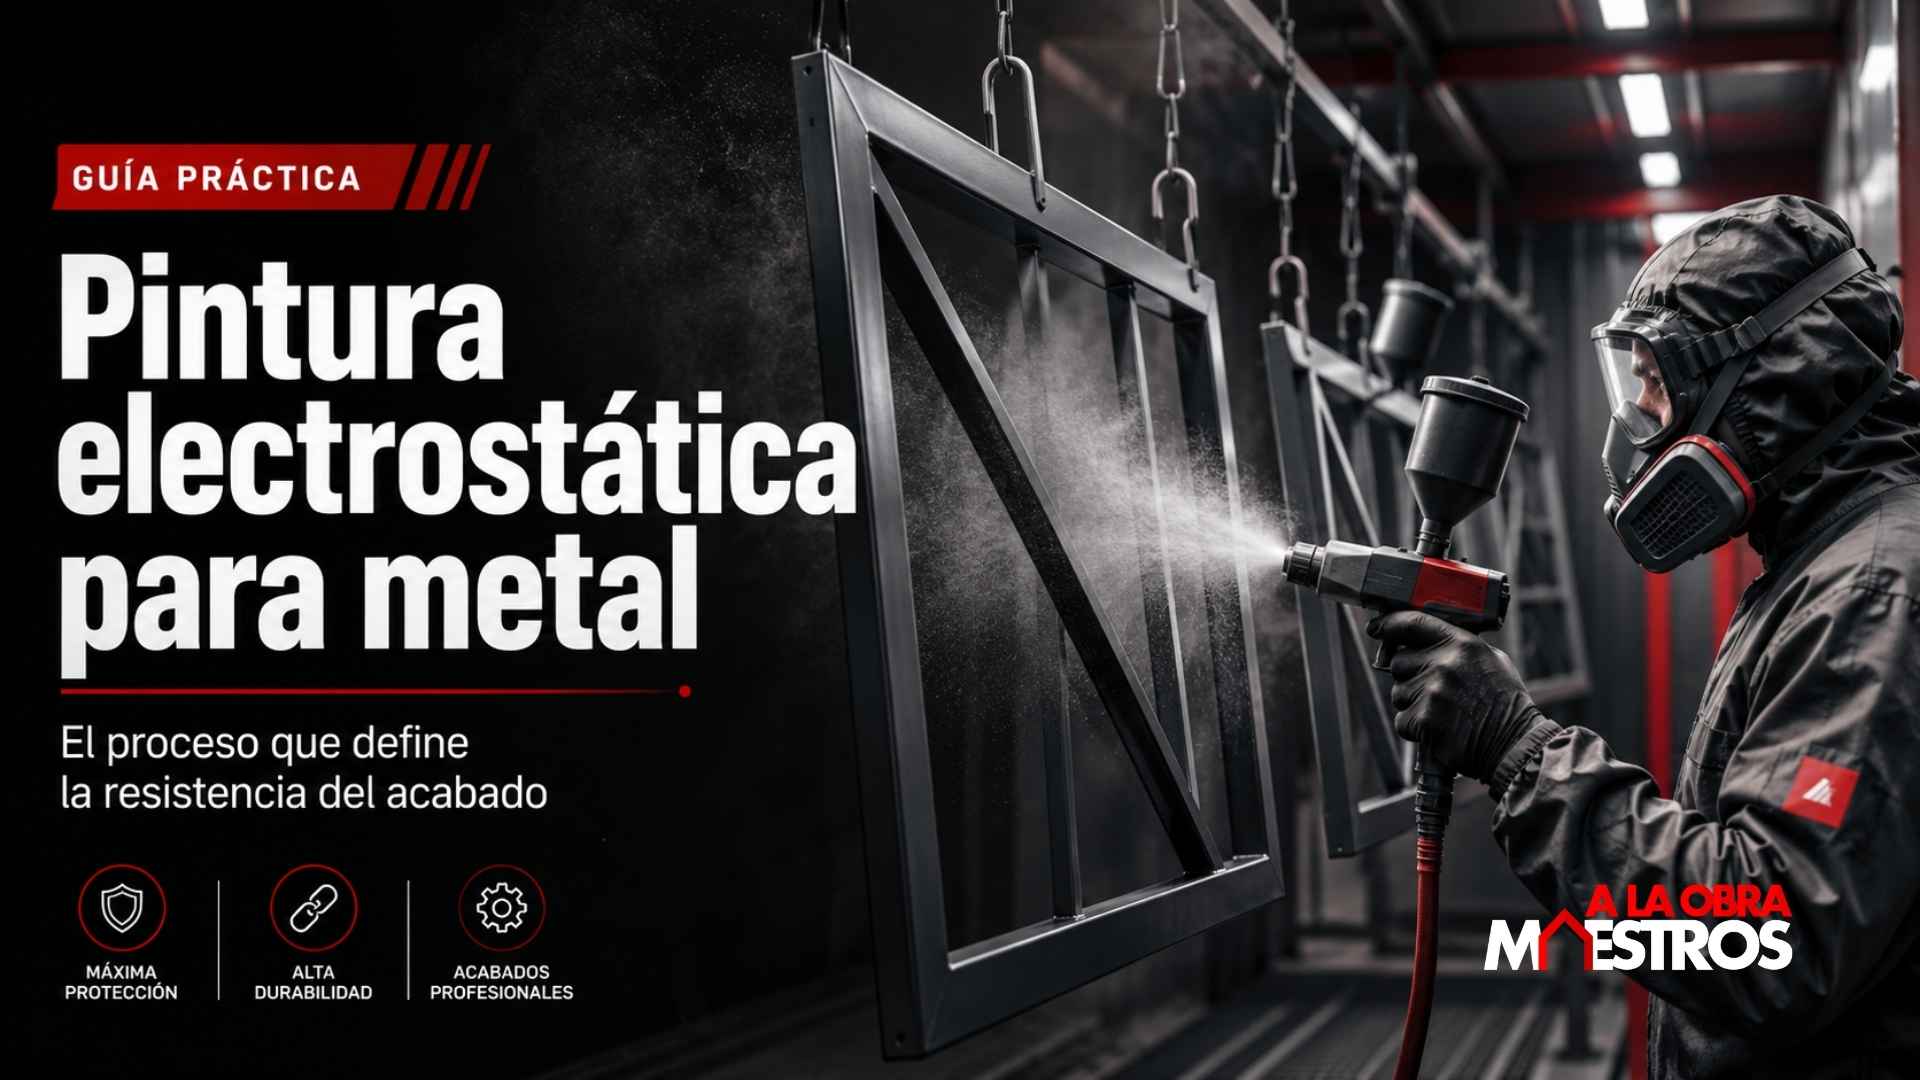
La pintura electrostática se utiliza para cubrir piezas metálicas mediante un polvo que recibe carga eléctrica y se adhiere a la superficie. Después, las piezas pasan por un horno para que el material se funda y forme una capa sólida.
El procedimiento puede ofrecer resistencia frente a corrosión, rayones, impactos y exposición al ambiente. Eso no significa que cualquier aplicación sirva ni que todas las piezas deban procesarse de la misma manera. El tipo de metal, la contaminación presente, el diseño de la estructura, el espesor requerido y la ficha técnica del polvo cambian la decisión.
¿Qué es la pintura electrostática para estructuras metálicas?
La pintura electrostática es un sistema de recubrimiento en polvo utilizado sobre piezas metálicas. Durante la aplicación, el polvo recibe una carga y es atraído hacia la estructura preparada.
La pieza cubierta se lleva posteriormente a un horno. El calor funde el polvo y forma una película continua, uniforme y resistente.
En el proceso documentado por Abacarpas, este sistema se utiliza para pintar estructuras metálicas de carpas y parasoles. La empresa indica que lo implementó a comienzos de 2025 para mejorar el acabado y la resistencia de sus productos frente a corrosión, rayones e intemperie.
El mismo procedimiento puede emplearse en otras piezas metálicas siempre que sus dimensiones, composición, diseño y condiciones sean compatibles con el equipo de aplicación y con el horno disponible.
Eso debe revisarse antes de prometerle algo al cliente. No cuando la estructura ya está colgada frente a la cabina y alguien descubre que no cabe en el horno.
¿Qué ventajas puede ofrecer frente a otros acabados?
El material base señala cuatro ventajas concretas del proceso:
- No requiere solventes durante la aplicación del polvo.
- Puede ofrecer resistencia frente a impactos y corrosión.
- Permite recuperar parte del polvo que no queda adherido.
- Produce un acabado uniforme cuando la preparación y el curado se ejecutan correctamente.
Estas ventajas dependen del procedimiento completo. Una pintura de buena calidad aplicada sobre grasa, humedad, óxido suelto o residuos no se convierte por arte de magia en un buen recubrimiento.
La pintura puede ser la correcta y el trabajo puede salir mal.
Menor pérdida de material durante la aplicación
En el sistema descrito, el polvo que no se adhiere a la pieza cae a una bandeja y es succionado para reutilizarse.
Esto puede ayudar a optimizar el consumo de material y reducir desperdicios. El Maestro o contratista debe preguntar cómo se maneja ese polvo recuperado, qué controles de contaminación existen y si el procedimiento cumple las recomendaciones del fabricante.
Recuperar material no significa revolver cualquier sobrante con pintura nueva. Si existen colores diferentes, residuos, humedad o partículas extrañas, el acabado puede cambiar.
Acabado uniforme
Cuando la pieza está limpia, seca, bien colgada y separada de las demás, el polvo puede distribuirse de manera continua.
Esto ayuda a reducir zonas con exceso, espacios descubiertos y marcas de contacto. Las esquinas, uniones, perforaciones, soldaduras y geometrías cerradas requieren mayor atención.
Una estructura puede verse bien de frente y quedar pobremente cubierta detrás de una platina, dentro de una esquina o alrededor de una soldadura.
¿Cómo se realiza el proceso de pintura electrostática?
El proceso mostrado por Abacarpas está dividido en preparación, montaje, aplicación, recuperación del excedente, curado y enfriamiento.
Cada etapa cumple una función. Saltarse una puede ahorrar minutos y comprar un reclamo completo.
1. Limpieza de las piezas metálicas
La primera etapa consiste en retirar grasa, suciedad y otros residuos presentes sobre el metal.
En el proceso documentado se utiliza un desengrasante industrial aplicado uniformemente sobre las estructuras. El objetivo es dejar toda la superficie preparada para recibir el polvo.
Esta etapa tiene un impacto directo en la adherencia.
Si quedan grasa, aceite de fabricación, polvo de taller, residuos de manipulación o productos incompatibles, la capa puede desprenderse, presentar cráteres o quedar con diferencias visibles.
¿Qué debe revisar el Maestro durante la limpieza?
No basta con ver que alguien pasó un trapo.
Revise:
- Que el producto de limpieza sea adecuado para el metal.
- Que las uniones y esquinas también hayan sido tratadas.
- Que no queden residuos grasosos al tocar la pieza.
- Que se retiren contaminantes alrededor de soldaduras.
- Que el procedimiento no deje humedad atrapada.
- Que se eliminen capas sueltas, óxido o contaminación previa cuando estén presentes.
El material base describe el uso de un desengrasante, pero no especifica un tratamiento para corrosión previa, cascarilla, pintura antigua o soldaduras contaminadas. Esos casos deben evaluarse por separado.
Un desengrasante retira grasa. No reemplaza automáticamente el tratamiento necesario para óxido, capas antiguas o superficies deterioradas.
2. Secado completo de la estructura
Después de la limpieza, el operario seca cada estructura con un trapo de tela para retirar el exceso de líquido y dejar la superficie lista.
La pieza debe estar seca antes de aplicar el polvo.
La humedad residual puede afectar la adherencia y el acabado. También puede quedar escondida en uniones, dobleces, tubos abiertos, perforaciones o zonas donde el líquido se empoza.
Para el Maestro, el punto práctico es sencillo: no reciba como “lista para pintar” una estructura que todavía está húmeda o soltando residuos.
Cuidado con los trapos contaminados
El trapo también puede causar problemas.
Si se ha utilizado para limpiar grasa, herramientas, aceite o superficies sucias, puede volver a contaminar la pieza. El material debe estar limpio y destinado a esa operación.
Secar con un trapo grasoso es como bañarse y ponerse la camisa del día anterior. Mucho movimiento para terminar en el mismo punto.
3. Montaje y separación de las piezas
Las estructuras se enganchan cuidadosamente para pintarlas una por una. Deben quedar separadas para evitar contacto entre ellas durante la aplicación.
El montaje afecta tres aspectos:
- La cobertura de la pieza.
- La seguridad durante la manipulación.
- La marca que puede dejar el punto de suspensión.
Las piezas no deben golpearse ni tocarse durante la aplicación o el ingreso al horno. El sistema de colgado debe soportar el peso y mantenerlas estables.
También debe permitir que la carga y la aplicación funcionen correctamente. Un contacto deficiente o un montaje improvisado puede generar zonas mal cubiertas.
¿Dónde conviene ubicar el gancho?
El punto de suspensión debería quedar en una zona poco visible o que permita un retoque compatible, cuando la ficha técnica lo contemple.
Antes de comenzar, acuerde con el proveedor:
- Dónde quedará la marca del gancho.
- Qué caras serán visibles al instalar.
- Qué zonas necesitan acabado completo.
- Si existen perforaciones que puedan utilizarse para colgar.
- Cómo se protegerán roscas, alojamientos o puntos de ajuste.
Esto evita recibir una estructura bien pintada con una marca justo en la cara que mira el cliente.
4. Aplicación de la pintura en polvo
La pintura en polvo se carga eléctricamente y se proyecta sobre la estructura metálica. La atracción electrostática permite que el material se adhiera a la pieza.
El operario debe cubrir cada superficie de forma controlada.
Una pasada rápida puede dejar espacios pobres. Aplicar demasiado material también puede afectar el acabado.
El control visual durante esta etapa debe concentrarse en:
- Esquinas.
- Bordes.
- Soldaduras.
- Uniones.
- Platinas.
- Perforaciones.
- Caras posteriores.
- Zonas internas accesibles.
- Puntos cercanos al gancho.
La geometría de una pieza influye en la facilidad con la que recibe el polvo. No todas las caras quedan cubiertas solo porque la pistola pasó cerca.
El color debe aprobarse antes
Cuando el proyecto exige un tono específico, la cotización debe identificarlo claramente.
No deje el acuerdo en “negro”, “gris” o “blanco”. Pueden existir variaciones de brillo, textura y tonalidad.
Conviene aprobar una muestra o una referencia técnica antes de procesar todas las piezas. Esta revisión cobra más importancia cuando el acabado debe combinar con carpintería metálica, fachadas, mobiliario, cerramientos o elementos ya instalados.
5. Recuperación del polvo excedente
En el sistema mostrado, el polvo que no queda adherido cae a una bandeja y es succionado para reutilizarse.
Este procedimiento busca reducir la pérdida de material.
Para una empresa que procesa varias estructuras, el control del desperdicio incide en el costo. Para el cliente, el punto relevante es la consistencia del acabado.
Pregunte:
- Cómo se evita mezclar colores.
- Cómo se almacena el polvo recuperado.
- Qué contaminantes pueden ingresar al sistema.
- Cuántas veces puede reutilizarse según la ficha técnica.
- Cómo se mantiene limpia la cabina.
Estas preguntas no son carreta técnica. Sirven para detectar si el proveedor controla su proceso o simplemente barre el polvo y espera que todo salga bien.
6. Curado de la pintura en horno
Después de aplicar el polvo, las estructuras ingresan al horno.
El proceso documentado utiliza quemadores infrarrojos alimentados con gas. El calentamiento hace que el polvo se funda y forme una capa sólida.
Aquí aparece uno de los puntos más delicados del procedimiento: la temperatura y el tiempo de curado deben corresponder al producto aplicado y a la pieza.
El material base menciona aproximadamente 100 °C. También indica primero un tiempo cercano a 30 minutos y después habla de una hora de horneado.
[VERIFICAR: confirmar con Abacarpas el tiempo real de curado, la temperatura de trabajo y si el dato corresponde a temperatura del horno o de la pieza.]
Esta diferencia no debe copiarse como si fuera una especificación general.
Cada pintura en polvo cuenta con condiciones definidas por su fabricante. El espesor y la masa de la pieza también afectan el tiempo necesario para alcanzar la temperatura requerida.
No copie una temperatura sin revisar la ficha técnica
El dato del video corresponde al proceso mostrado por una empresa y necesita confirmación.
No debe convertirse en una instrucción universal para cualquier pintura electrostática.
Antes del curado, el proveedor debe conocer:
- Tipo de polvo.
- Condición recomendada por el fabricante.
- Temperatura requerida.
- Tiempo de permanencia.
- Capacidad del horno.
- Tamaño y masa de la estructura.
- Forma de controlar la temperatura.
- Riesgo de deformación o daño de componentes.
Si la estructura contiene cauchos, plásticos, sellos, adhesivos, cables, elementos galvanizados sensibles, piezas ensambladas o componentes que no toleran calor, deben retirarse o evaluarse antes de ingresar al horno.
7. Enfriamiento antes de manipular
Después del curado, las piezas deben enfriarse hasta alcanzar una temperatura segura de manipulación.
El material base señala que este reposo ayuda a evitar imperfecciones.
No conviene apilar, embalar o instalar las estructuras cuando todavía conservan demasiado calor. El contacto prematuro puede dejar marcas, rayones o daños en puntos de apoyo.
El área de enfriamiento debe mantenerse limpia y protegida. Una pieza recién terminada no debería quedar tirada en un piso con polvo, herramientas y tránsito de personal.
¿Qué errores salen caros en la pintura electrostática?
Los problemas más costosos suelen comenzar antes de encender el horno.
Pintar sobre grasa o suciedad
La contaminación reduce la adherencia y puede generar fallas visibles.
El cliente verá el desprendimiento. Difícilmente aceptará como explicación que el metal “venía sucio”.
Dejar humedad atrapada
Una pieza seca por fuera puede conservar líquido dentro de tubos, uniones o pliegues.
Esa humedad puede afectar el proceso y aparecer donde nadie revisó.
Colgar mal las estructuras
Si las piezas se tocan, se golpean o quedan inestables, el acabado puede marcarse.
También aumenta el riesgo durante el traslado hacia el horno.
No proteger roscas ni puntos de ensamble
La pintura puede interferir con tornillos, roscas, bisagras, alojamientos, conexiones o superficies de contacto.
El enmascaramiento debe definirse antes de aplicar.
Dar por aprobado un color sin muestra
Una descripción verbal no garantiza que el cliente esté imaginando el mismo tono, brillo o textura.
Una muestra aprobada cuesta menos que repetir un lote.
Curar sin controlar tiempo y temperatura
Un curado insuficiente puede afectar la resistencia de la capa. Un ciclo incorrecto también puede dañar la pieza o alterar el acabado.
La ficha técnica manda. El “siempre lo hemos hecho así” no paga la posventa.
Empacar las piezas calientes
Apilar o envolver antes del enfriamiento puede dejar marcas y daños.
La prisa de media hora puede convertirse en otra jornada de correcciones.
¿Qué debe revisar antes de contratar el servicio?
Antes de enviar las piezas, el Maestro o contratista debería entregar información clara.
Checklist para cotizar
- Tipo de pieza metálica.
- Cantidad de unidades.
- Largo, ancho y alto.
- Peso aproximado.
- Estado actual del metal.
- Presencia de óxido, grasa o pintura antigua.
- Color solicitado.
- Acabado requerido: brillo, mate, textura u otra referencia.
- Caras visibles.
- Zonas que deben quedar sin pintura.
- Roscas, perforaciones o puntos de ensamble que deben protegerse.
- Uso interior o exterior.
- Condiciones de exposición.
- Fecha requerida.
- Lugar de entrega.
- Necesidad de transporte.
- Criterio de aceptación del acabado.
No cotice únicamente “pintura de estructura metálica”. Esa descripción deja demasiados huecos.
La preparación de una pieza nueva no cuesta lo mismo que recuperar una estructura usada, oxidada, grasosa y con varias capas antiguas.
¿Qué debe incluir una cotización de pintura electrostática?
La cotización debe indicar con precisión qué está incluido y qué queda por fuera.
Puede separar:
Recepción e inspección
Defina si el proveedor revisará las piezas antes de aceptar el trabajo y qué ocurre si encuentra contaminación, deformaciones o acabados previos no reportados.
Preparación de superficie
Aclare si el precio incluye únicamente desengrase o si contempla retiro de óxido, pintura antigua u otros tratamientos.
No los mezcle en una frase genérica.
Aplicación del polvo
Identifique color, tipo de acabado, caras incluidas y condiciones aprobadas.
Protección de zonas especiales
Incluya enmascaramiento de roscas, perforaciones, alojamientos o superficies que deban quedar libres.
Curado
Indique que el ciclo se realizará según el sistema utilizado y la ficha técnica correspondiente.
No prometa una temperatura o tiempo fijo si todavía no se conoce el producto.
Transporte y manipulación
Defina quién recoge, quién entrega, cómo se embalan las piezas y quién responde por golpes durante el transporte.
Criterios de entrega
Aclare cómo se revisará el acabado:
- Cobertura visual.
- Uniformidad.
- Color aprobado.
- Ausencia de golpes.
- Protección de zonas acordadas.
- Cantidad recibida.
- Identificación de piezas.
Exclusiones y correcciones
Especifique qué ocurre si el material llega con contaminación no informada, componentes incompatibles con el horno o daños previos.
Una buena cotización evita que la discusión técnica se convierta después en discusión personal.
¿Cómo explicarle el costo al cliente?
El cliente puede pensar que pintar una estructura consiste en “echarle el color”.
Explique el proceso sin recitarle un manual:
“El valor incluye la limpieza de las piezas, el montaje individual, la aplicación uniforme del polvo, el curado controlado y el enfriamiento antes de la entrega. El costo cambia según el tamaño, el estado del metal y las zonas que deban protegerse.”
También puede aclarar por qué la preparación tiene precio:
“Si se pinta sobre grasa, humedad o contaminación, el acabado puede fallar. Preparar bien la pieza evita repetir el trabajo y reduce el riesgo de reclamos.”
No venda el proceso como indestructible.
La exposición exterior, el ambiente, los golpes, el diseño de la pieza y el mantenimiento siguen influyendo en su duración.
¿Cómo aplica esto para cada oficio?
Para maestros y contratistas
El punto crítico está en definir el alcance antes de enviar la estructura. Revise medidas, estado del metal, color, fechas, transporte y montaje final.
Para soldadores y fabricantes metálicos
Conviene terminar soldaduras, perforaciones, ajustes y ensambles de prueba antes de pintar. Perforar, pulir o volver a soldar después puede dañar el acabado.
También deben retirarse salpicaduras, bordes peligrosos y residuos del proceso de fabricación.
Para remodeladores
Confirme que la pieza terminada pueda transportarse e instalarse sin golpes. Una baranda impecable puede dañarse en una escalera estrecha o durante el ingreso al apartamento.
Para instaladores
Use protección durante la manipulación. Evite arrastrar piezas, apoyarlas sobre concreto áspero o sujetarlas con elementos que marquen el acabado.
Para ferreteros de mostrador
Cuando un cliente pregunte por pintura electrostática, no venda la idea de que se aplica como una pintura líquida común. Es un proceso que requiere equipos, preparación, aplicación controlada y horno.
¿Cuándo no debería aceptarse una pieza sin revisión previa?
Conviene detener la cotización cuando:
- No se conoce el metal o el acabado existente.
- La pieza contiene componentes que podrían dañarse con calor.
- Existen capas antiguas sin identificar.
- Hay corrosión avanzada.
- La estructura presenta soldaduras pendientes.
- El cliente no ha aprobado el color.
- Las dimensiones están cerca del límite del horno.
- No se ha definido cómo proteger roscas o ensambles.
- La fecha exigida no permite preparar, curar, enfriar y revisar correctamente.
- Se espera que la pintura corrija deformaciones, fisuras o defectos de fabricación.
Decir “primero hay que revisar” protege mejor el negocio que aceptar todo y cruzar los dedos.
Seguridad durante el proceso
La pintura electrostática requiere equipos especializados, ventilación, control de polvo, instalaciones apropiadas y personal capacitado.
El horno descrito en el material base funciona con gas y quemadores infrarrojos. Su operación implica riesgos térmicos, de incendio y de combustión.
Este trabajo debe realizarse con:
- Personal capacitado.
- Elementos de protección personal.
- Equipos mantenidos correctamente.
- Control de fuentes de ignición.
- Manejo adecuado del polvo.
- Ventilación.
- Procedimientos para operación del horno.
- Revisión de las hojas de seguridad.
- Cumplimiento de la norma aplicable.
Improvisar una cabina o un horno no es una forma de ahorrar. Es poner en riesgo a las personas, el taller y el trabajo del cliente.
Un caso de aplicación en Cartagena
Abacarpas informa que implementó este proceso a comienzos de 2025 para las estructuras metálicas utilizadas en sus carpas y parasoles.
La empresa señala que también presta el servicio de pintura electrostática a personas y empresas que requieran tratar piezas metálicas para diferentes usos. Su horno está ubicado en Cartagena, Colombia.
Para solicitar una cotización, el cliente debería enviar fotografías, medidas, cantidades, estado actual, color requerido y uso previsto de las piezas.
La ubicación del horno también importa. En estructuras grandes, el transporte puede pesar tanto en la cotización como la aplicación misma.
Preguntas frecuentes sobre pintura electrostática
¿La pintura electrostática sirve para cualquier pieza metálica?
No puede darse por hecho. Deben revisarse el tipo de metal, las dimensiones, el diseño, el estado de la superficie, los componentes ensamblados y la compatibilidad con el horno.
¿Es obligatorio limpiar la pieza antes de aplicar el polvo?
Sí. La grasa, la suciedad y otros residuos pueden afectar la adherencia y el acabado. El tipo de preparación depende del estado real del metal.
¿A qué temperatura se cura la pintura electrostática?
La temperatura debe definirse con la ficha técnica del polvo y el proceso del aplicador. El material base menciona aproximadamente 100 °C, pero este dato no debe usarse como regla general.
¿Cuánto tiempo debe permanecer la pieza en el horno?
Depende del producto, la temperatura requerida y la masa de la pieza. El video base presenta una diferencia entre 30 minutos y una hora, dato que debe confirmarse antes de publicarse como especificación.
¿La pintura electrostática evita totalmente la corrosión?
No debe prometerse protección absoluta. El comportamiento depende de la preparación, cobertura, curado, ambiente, diseño de la pieza, golpes, exposición y mantenimiento.
En una estructura metálica, el cliente suele fijarse en el color y en el brillo. El Maestro debe mirar lo que viene antes: limpieza, soldaduras terminadas, zonas protegidas, ciclo de curado y manipulación. El acabado se ve al entregar; la calidad del proceso aparece con el tiempo.